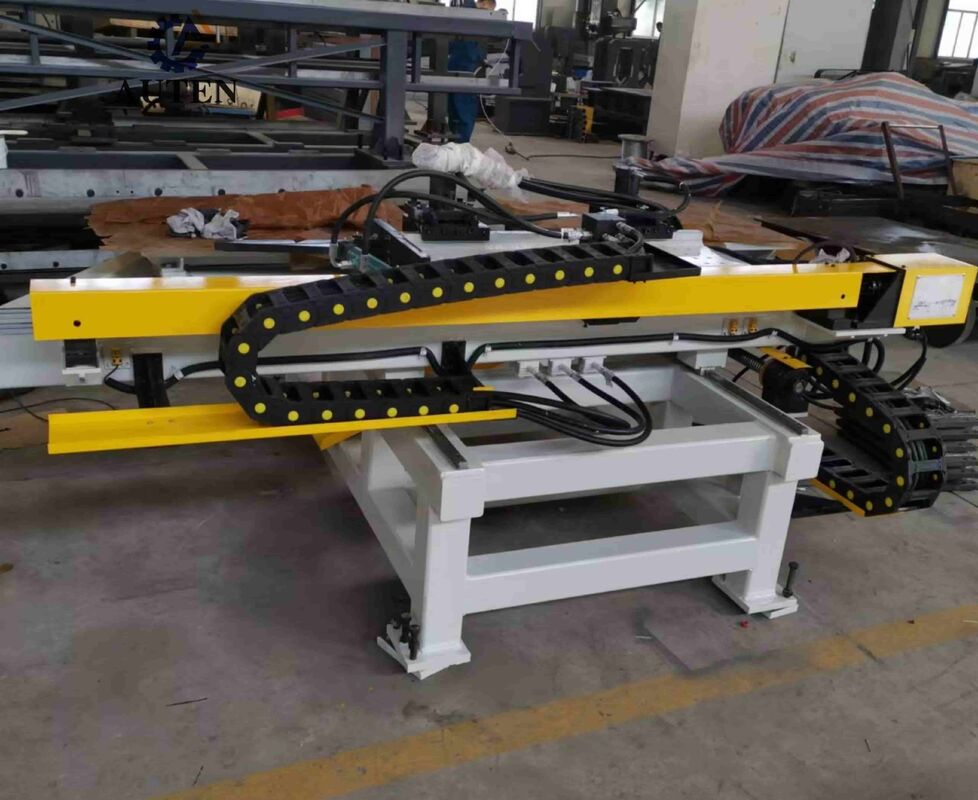
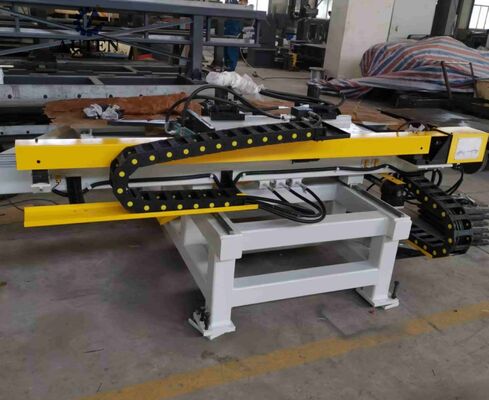
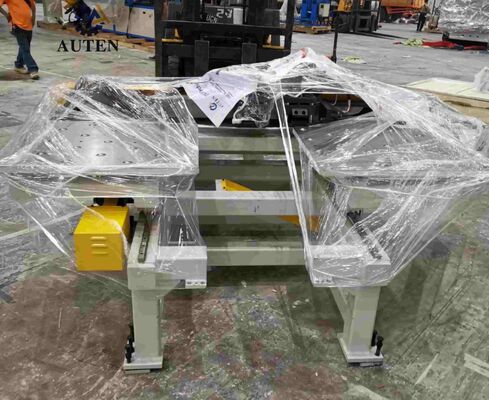
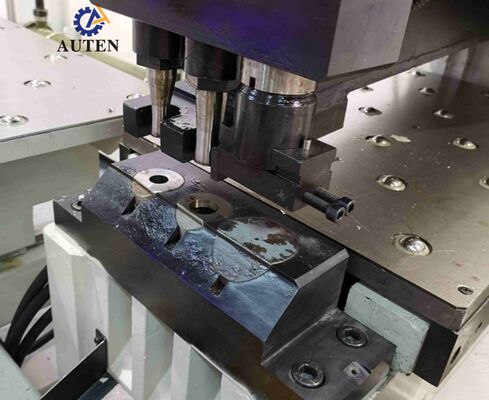
1La machine adopte une structure en acier soudé à cadre en C de haute résistance, offrant une rigidité supérieure, une résistance aux vibrations et une zone de travail spacieuse.Il est équipé de trois stations de traitement automatique, comprenant deux stations de perforation et une station de marquage dédiée, avec indexation automatique des stations pour un usinage simplifié.Le système de serrage hydraulique maintient solidement les plaques d'acier de différentes dimensions et épaisseursUne table de travail à transferts à billes permet une manipulation fluide et sans effort.Les mécanismes des axes X et Y sont entraînés par des servomotors et des ensembles de vis à billes de précision et coordonnés par un contrôle en boucle fermée basé sur un PLCLes programmes d'usinage peuvent être générés, stockés et réutilisés, ce qui rend le système particulièrement adapté à la production en grande quantité.
2La machine intègre une technologie de contrôle CNC avancée avec un mécanisme d'alimentation servo-contrôlé, fournissant une haute efficacité de production, un contrôle dimensionnel précis, des performances d'usinage stables,et une excellente répétabilité pendant le fonctionnement continu.

3Les ensembles fonctionnels primaires utilisent un concept de conception modulaire, facilitant l'entretien de routine, simplifiant le remplacement des composants, minimisant les temps d'arrêt liés au service,et améliorer la fiabilité globale des équipements tout au long de leur durée de vie.
4La machine intègre les opérations de ponçage et de marquage dans un seul cycle d'usinage pour chaque plaque d'acier,minimiser la manipulation inutile des pièces et améliorer considérablement l'efficacité du traitement et le débit de production.
5Le système de commande CNC est doté d'une interface de programmation intuitive et prend en charge l'importation directe de données à partir de dessins CAO et de fichiers de traitement générés par un logiciel de nidification ou de lofting.La compatibilité avec les fichiers TEKLA NC1 permet une conversion efficace des données, simplifie les flux de travail de programmation et facilite une gestion simplifiée de la production numérique.
6Un système intelligent d'auto-diagnostic et de surveillance de l'état surveille en permanence l'état de fonctionnement de la machine, détecte les conditions anormales et fournit des informations détaillées sur les défauts.Cette fonction permet une identification rapide des défauts, simplifie les procédures de dépannage et d'entretien, et améliore la disponibilité et la fiabilité des équipements.
7Les systèmes de transmission X et Y sont équipés de servomoteurs de haute performance, de mécanismes à vis à billes de précision et de guidages linéaires de haute précision.fournissant une excellente précision de positionnement, répétabilité et performances d'usinage stables pendant un fonctionnement à long terme.
8La carrosserie principale de la machine est construite à partir d'un cadre en acier soudé renforcé de type C, offrant une rigidité structurelle exceptionnelle, un fonctionnement stable, une résistance à l'usure élevée et une résistance à la corrosion élevée.et une zone de transformation généreuse capable d'accueillir des plaques d'acier de différentes dimensions et répondant à diverses exigences de fabrication.
9L'équipement est configuré avec trois stations de traitement entièrement automatisées, dont une station de marquage dédiée.La sélection automatique de la station réduit l'intervention de l'opérateur tout en augmentant la vitesse d'usinage, la flexibilité de traitement et la productivité globale de la production.
10Le système de serrage hydraulique est conçu pour maintenir en place des plaques d'acier de différentes épaisseurs.la configuration assure une serrure fiable, l'alignement précis de la pièce et le transfert en douceur des matériaux tout au long du processus d'usinage.
11Le système de mouvement CNC à double axe combine des servomoteurs de haute précision, des mécanismes de transmission à vis à billes de précision et des guides linéaires pour obtenir un positionnement précis des axes X et Y,s'assurer que chaque pièce est poncée et marquée avec précision.
12. Le processus d'usinage complet est entièrement automatisé. Après que l'opérateur ait importé le dessin de la pièce dans le système de commande CNC, l'équipement exécute automatiquement le poinçonnage programmé,marquage, et les opérations de forage avec une participation minimale de l'opérateur, améliorant ainsi l'efficacité de la production, la cohérence du processus et la fiabilité opérationnelle.

 Votre message doit contenir entre 20 et 3 000 caractères!