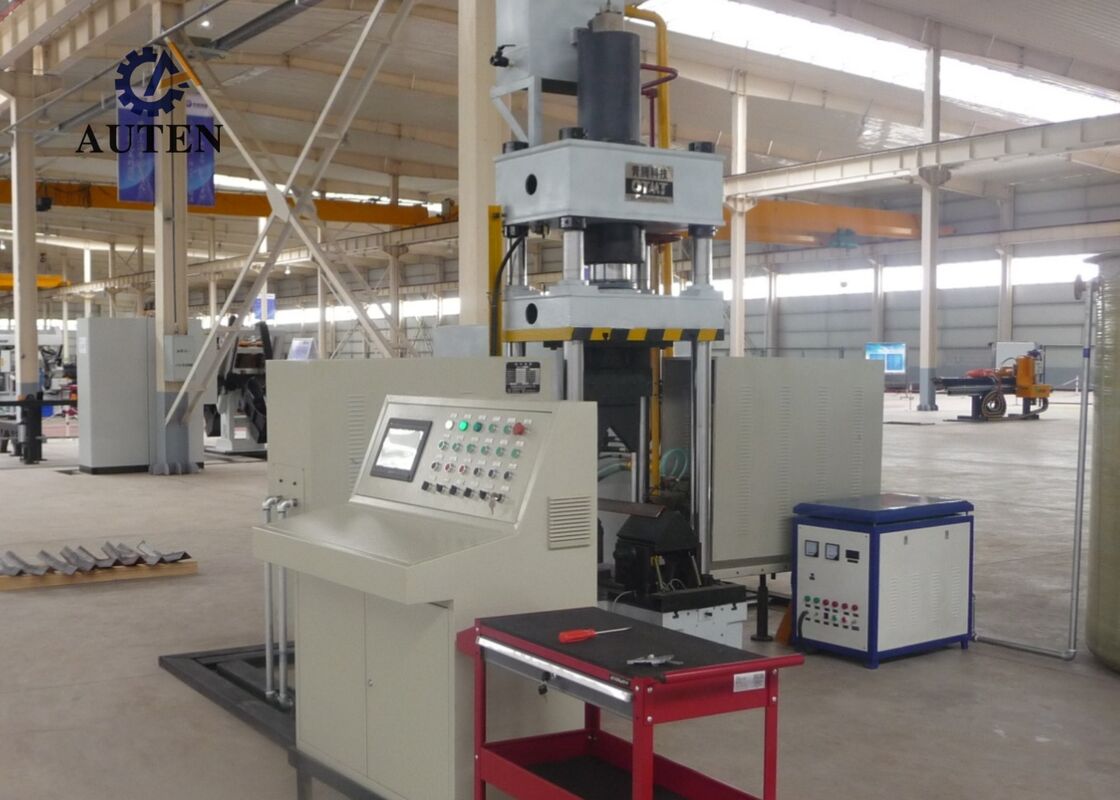
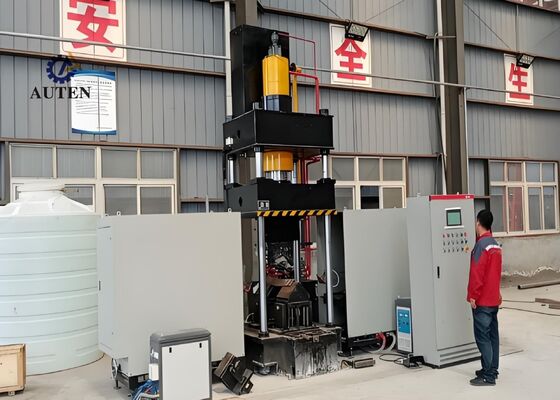
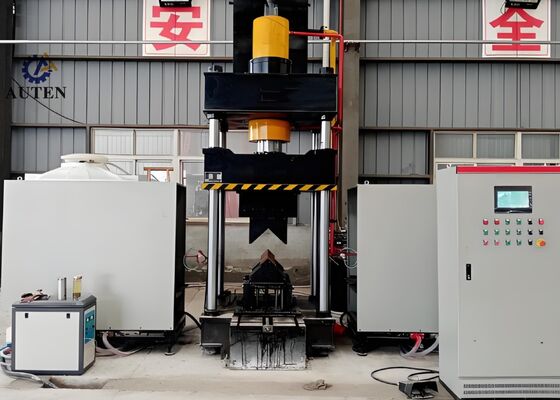
Modèle HQ250-700 Machine à plier à angle de chauffage à commande numérique à commande numérique 1600KN Pression du réservoir d'huile
Présentation du produit:
Le système de pliage thermique CNC est soigneusement conçu et soigneusement testé en usine pour assurer un pliage précis des profilés d'acier d'angle et des tôles plates.Il est spécialement conçu pour satisfaire les exigences de production exigeantes des industries telles que la fabrication d'acier structurel., la fabrication de composants mécaniques et la métallurgie architecturale.le système garantit que les panneaux en acier et en métal à angle courbé répondent à des spécifications dimensionnelles et structurelles strictes, facilitant une progression en douceur et en efficacité des processus de fabrication ultérieurs en aval.
Paramètres du produit:
| Modèle |
HQ250 à 700 |
| Pression du réservoir d'huile (kN) |
1600 |
| Taille de flexion extérieure à double face (taille vers le haut) (mm) |
L80*7 à L250*32 |
| Pour les angles, degré de flexion à double face vers l'extérieur (°) |
30° |
| Plage de flexion unique de l'acier angulaire vers l'avant (mm) |
L80*7~L200*20 |
| degré de flexion unique de l'acier à angle vers l'avant (°) |
20° |
| Épaisseur de la plaque de pliage (mm) |
2 à 16 |
| Largeur de la plaque de pliage (mm) |
700 |
| Degré de flexion des plaques (°) |
90° |
| Range d'angle d'ouverture et de fermeture (mm) |
L80*7 à L200*16 |
| Angle d'ouverture et de fermeture (°) |
16° |
| Traction du réservoir d'huile (mm) |
800 |
| Hauteur maximale d'ouverture (mm) |
1300 |
| Puissance moteur (kW) |
15 |
| Puissance de chauffage (kW) |
60*2 |
| Axe CNC |
3 |
| Capacité du réservoir d'huile (L) |
630 |
| Taille totale (m) |
3.5x4.5x4. Je vous en prie.1 |

Caractéristiques du produit:
1Le système intègre une plate-forme de contrôle PLC CNC avancée et une interface humaine/machine (HMI) intuitive à écran tactile, permettant une saisie pratique des paramètres.surveillance en temps réel des conditions de fonctionnement des équipementsCette architecture de contrôle intelligente offre aux opérateurs une expérience de fonctionnement simple, fiable et orientée utilisateur.
2La machine utilise une technologie avancée de chauffage par induction à ultrasons, offrant un chauffage rapide et uniforme, une meilleure utilisation de l'énergie,et exploitation respectueuse de l'environnementCette méthode de chauffage avancée augmente l'efficacité de la production, réduit les coûts d'exploitation et répond aux normes actuelles de protection de l'environnement.
3Conçu comme un système de formage entièrement intégré, l'équipement élimine le besoin de remplacer des outils supplémentaires et de régler fréquemment le moule.Cette configuration optimisée simplifie la préparation de la production, réduit au minimum les exigences d'installation et contribue à améliorer l'efficacité globale de la fabrication.
4. Avec une technologie de contrôle de précision CNC avancée, la machine effectue des opérations de pliage et de formage très précises.et des résultats de transformation stables tout en améliorant considérablement l'efficacité de la production.
5L'appareil est équipé d'une unité hydraulique indépendante intégrée à un système de commande électrique dédié.amélioration de la sécurité opérationnelle, des performances fiables de la machine et une adéquation fiable pour une fabrication industrielle continue et à volume élevé.
6La fonction de formage à froid est conçue pour traiter des sections d'acier d'angle allant jusqu'à L100 × L100 × 10 mm, avec un angle de flexion maximal admissible de 5 degrés,fournissant un contrôle précis de la déformation et une qualité de formage constante.
7Dans des conditions de fonctionnement normales, le cycle de pressage à froid prend environ 10 secondes par pièce, tandis que le formage thermique nécessite généralement environ 120 secondes par composant.en fonction des spécifications du matériau et des dimensions de la pièceLe pliage thermique débute lorsque la pièce atteint une température d'environ 800°C (condition à chaud),avec des paramètres de traitement optimisés établis en fonction des caractéristiques du matériau et de la précision de flexion requise.
8Au cours des opérations de formage thermique, l'opérateur n'a qu'à saisir les paramètres de traitement requis et à initier le cycle automatique à l'aide du bouton de commande ou du pedal.Le système complète alors automatiquement toute la séquence programmée, y compris l'introduction de la pièce dans la zone de chauffage, l'exécution du chauffage par induction, la rétraction automatique de l'unité de chauffage, l'exécution du serrage et du pressage hydrauliques, le levage du bélier,et décharger le composant terminé.
9Dans le cas d'une opération intégrée de formage thermique et de pressage à froid, le cycle de production peut commencer immédiatement après l'entrée des paramètres de processus requis.le bélier hydraulique n'a pas besoin de revenir complètement à sa position initialeAu lieu de cela, la matrice de pressage inférieure s'élève automatiquement pour établir un espace libre de 100 mm, ce qui permet de retirer facilement la pièce finie.Cette séquence de fonctionnement optimisée raccourcit efficacement le cycle de production et améliore encore l'efficacité globale de la fabrication.
Ces échantillons d'essai, fabriqués à l'aide de l'équipement de perforation, de découpe et de marquage en acier angulaire,sont conformes aux spécifications standard et aux paramètres de traitement couramment appliqués dans l'industrie de la fabrication de tours en acier angulaireIls fournissent aux utilisateurs une base directe et pratique pour évaluer la qualité de traitement de la machine, la précision dimensionnelle,et de fabrication ◄ indicateurs de performance clés qui démontrent la capacité de l'équipement à répondre aux exigences de production exigeantes de la fabrication de tours en acier angulaire.
Lors de la construction de lignes de transport à ultra-haute tension (UHV), lorsque les tours de transmission sont exposées à des conditions environnementales sévères et à des charges structurelles considérables,Cet équipement remplit une fonction critique dans le traitement des composants en acier d'angle qui forment le cadre portant principal des tours.Il effectue de manière fiable des opérations de forage et d'emboutissage sur l'acier d'angle utilisé dans les corps de tours, les bras croisés et autres éléments structurels essentiels,assurer une grande précision dimensionnelle et une intégrité structurelle solideCes capacités contribuent à améliorer la durabilité des tours de transmission et apportent un soutien essentiel au fonctionnement sûr, stable et continu des systèmes de transmission d'énergie UHV.

 Votre message doit contenir entre 20 et 3 000 caractères!