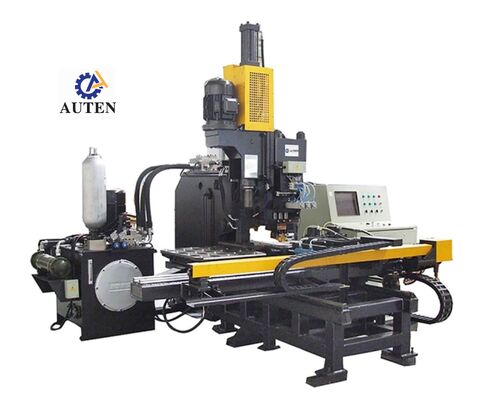
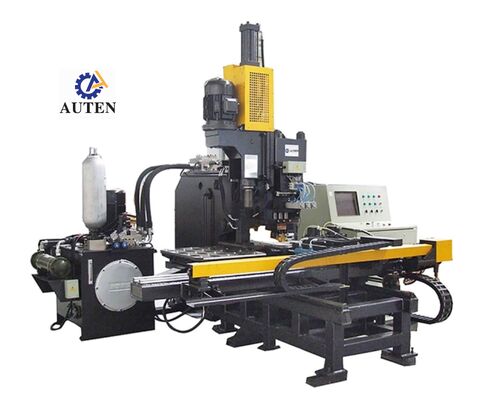
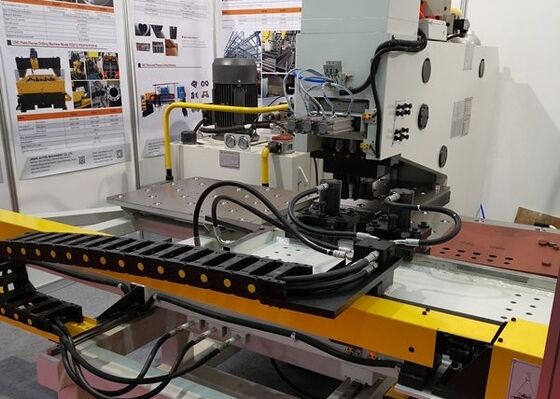
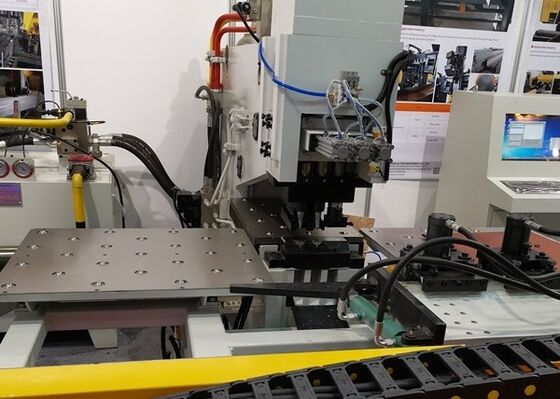
1. La machine est dotée d'une structure en acier soudé de type C à haute résistance, offrant une excellente rigidité, une forte résistance aux vibrations et une zone d'usinage spacieuse. Elle est équipée de trois stations de traitement automatique, comprenant deux stations de poinçonnage et une station de marquage dédiée, avec indexation automatique des stations pour optimiser la séquence d'usinage. Le système de serrage hydraulique accueille en toute sécurité des plaques d'acier de différentes dimensions et épaisseurs, tandis qu'un butée de référence de précision assure un positionnement précis de la pièce. Une table de travail à rouleaux à billes permet une manipulation des matériaux fluide et pratique. Les mécanismes des axes X et Y sont entraînés par des servomoteurs et des ensembles de vis à billes de précision et fonctionnent sous un contrôle en boucle fermée basé sur PLC, permettant des opérations de poinçonnage entièrement automatisées et de haute précision. Les programmes d'usinage peuvent être générés, stockés, rappelés et réutilisés, ce qui rend le système particulièrement adapté à la production à haut volume.
2. La machine combine une technologie de contrôle CNC avancée avec un système d'alimentation entraîné par servomoteur, offrant une efficacité de production élevée, un contrôle dimensionnel précis, des performances d'usinage stables et une excellente répétabilité lors des opérations de fabrication continues.

3. Les principaux ensembles fonctionnels adoptent une conception structurelle modulaire, simplifiant l'entretien courant, facilitant le remplacement des composants, réduisant les temps d'arrêt liés à la maintenance et améliorant la fiabilité globale de l'équipement tout au long de sa durée de vie.
4. La machine combine les opérations de poinçonnage et de marquage au sein d'un seul cycle d'usinage pour chaque plaque d'acier, réduisant la manipulation inutile des pièces et améliorant considérablement l'efficacité du traitement et le débit de production global.
5. Le système de contrôle CNC intègre une interface de programmation intuitive et prend en charge l'importation directe de données à partir de dessins CAO et de fichiers de traitement générés par des logiciels de nidification ou de développement. La compatibilité avec les fichiers TEKLA NC1 permet une conversion de données efficace, simplifie les procédures de programmation et prend en charge une gestion de production numérique rationalisée.
6. Un système intelligent d'auto-diagnostic et de surveillance de l'état de l'équipement supervise en permanence l'état de fonctionnement de la machine, identifie les conditions anormales et fournit des informations détaillées sur les défauts. Cette fonction facilite la détection rapide des défauts, simplifie les procédures de dépannage et de maintenance, et contribue à améliorer la disponibilité et la fiabilité opérationnelle de l'équipement.
7. Les mécanismes de transmission des axes X et Y sont équipés de servomoteurs haute performance, d'ensembles de vis à billes de précision et de guidages linéaires de haute précision, offrant une excellente précision de positionnement, une répétabilité et des performances d'usinage stables lors d'un fonctionnement prolongé.
8. Le corps principal de la machine est fabriqué à partir d'un cadre en acier soudé de type C renforcé, offrant une rigidité structurelle exceptionnelle, des performances de fonctionnement stables et une zone de traitement spacieuse capable d'accueillir des plaques d'acier de diverses dimensions pour satisfaire diverses exigences de fabrication.
9. L'équipement intègre trois stations de traitement entièrement automatisées, dont une station de marquage dédiée. La sélection automatique des stations minimise l'intervention de l'opérateur tout en améliorant la vitesse d'usinage, la flexibilité du traitement et l'efficacité globale de la production.
10. Le système de serrage hydraulique est conçu pour maintenir solidement des plaques d'acier de différentes épaisseurs. Combinée à une butée de référence de point zéro de précision et à une table de travail à rouleaux à billes, cette configuration assure un serrage fiable, un alignement précis de la pièce et un transfert fluide des matériaux tout au long du processus d'usinage.
11. Le système de mouvement CNC à double axe intègre des servomoteurs de haute précision, des mécanismes de transmission à vis à billes de précision et des guidages linéaires pour obtenir un positionnement précis des axes X et Y, garantissant des emplacements de poinçonnage et de marquage précis pour chaque pièce.
12. L'ensemble du flux de travail d'usinage est entièrement automatisé. Après que l'opérateur a importé le dessin de la pièce dans le système de contrôle CNC, l'équipement effectue automatiquement les opérations de poinçonnage, de marquage et de perçage programmées avec une intervention manuelle minimale, améliorant ainsi l'efficacité de la production, la cohérence des processus, la précision de l'usinage et la fiabilité opérationnelle.

 Votre message doit contenir entre 20 et 3 000 caractères!