60*2KW Puissance de chauffage Machine à courber et chauffer en acier à angle CNC 1300mm Max. hauteur d'ouverture
Présentation du produit:
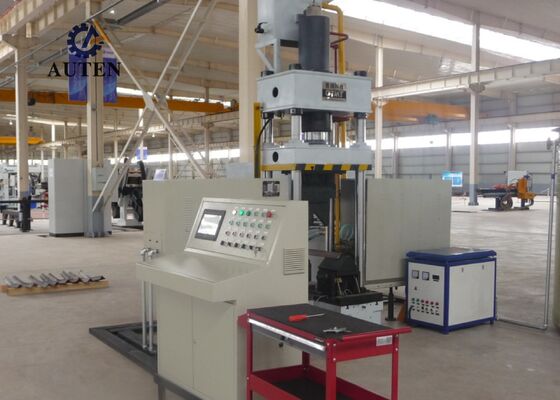
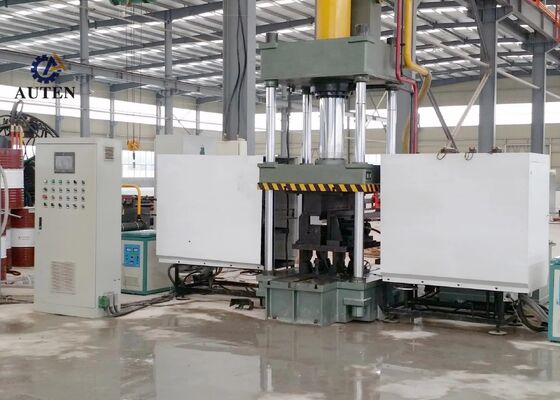
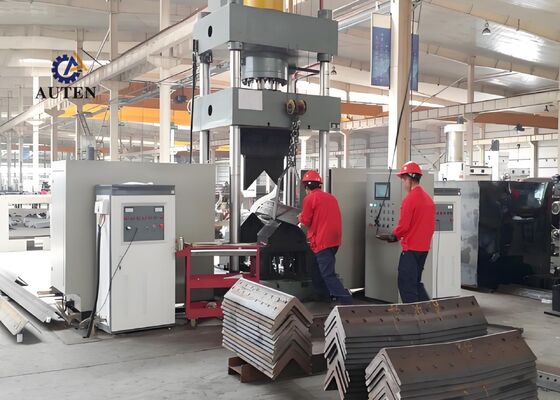
Le système de pliage thermique CNC est conçu par des professionnels et soumis à des tests d'usine complets pour assurer un pliage précis et fiable des profils d'acier d'angle et des tôles plates.Il est spécialement conçu pour répondre aux exigences de fabrication strictes des industries, y compris la fabrication d'acier structurelAvec une excellente précision de formage et des performances opérationnelles constantes,le système garantit que les panneaux métalliques et d'acier d'angle transformés sont conformes aux exigences dimensionnelles et structurelles les plus strictes, permettant une exécution efficace et transparente des opérations de fabrication suivantes.
Paramètres du produit:
| Modèle |
HQ250 à 700 |
| Pression du réservoir d'huile (kN) |
1600 |
| Taille de flexion extérieure à double face (taille vers le haut) (mm) |
L80*7 à L250*32 |
| Pour les angles, degré de flexion à double face vers l'extérieur (°) |
30° |
| Plage de flexion unique de l'acier angulaire vers l'avant (mm) |
L80*7~L200*20 |
| degré de flexion unique de l'acier à angle vers l'avant (°) |
20° |
| Épaisseur de la plaque de pliage (mm) |
2 à 16 |
| Largeur de la plaque de pliage (mm) |
700 |
| Degré de flexion des plaques (°) |
90° |
| Range d'angle d'ouverture et de fermeture (mm) |
L80*7 à L200*16 |
| Angle d'ouverture et de fermeture (°) |
16° |
| Traction du réservoir d'huile (mm) |
800 |
| Hauteur maximale d'ouverture(mm) |
1300 |
| Puissance moteur (kW) |
15 |
| Puissance de chauffagePour les appareils électroniques |
60*2 |
| Axe CNC |
3 |
| Capacité du réservoir d'huile (L) |
630 |
| Taille totale (m) |
3.5x4.5x4. Je vous en prie.1 |

Caractéristiques du produit:
1L'équipement est équipé d'un système de commande avancé basé sur le CNC et le PLC avec une interface humaine/machine (HMI) intuitive à écran tactile.Il permet une configuration pratique des paramètres de traitement, la surveillance en temps réel de l'état de la machine et la gestion rationalisée de la production, offrant aux opérateurs un environnement de fonctionnement accessible, fiable et efficace.
2La machine utilise une technologie avancée de chauffage par induction à fréquence ultrasonique pour fournir un chauffage rapide et uniforme avec une efficacité énergétique améliorée et un impact environnemental réduit.Cette méthode de chauffage permet d'augmenter la capacité de production, des coûts d'exploitation réduits et le respect des exigences en matière de protection de l'environnement.
3. L'équipement est doté d'une conception de formage intégrée qui élimine le besoin de remplacement d'outils supplémentaires et d'ajustements fréquents de matrices.,réduit au minimum le temps de préparation et améliore l'efficacité globale de la fabrication.
4En incorporant une technologie de contrôle CNC de précision, la machine effectue des opérations de pliage et de formage précises avec une qualité constante, un contrôle dimensionnel précis,et résultats de traitement répétables, tout en améliorant la productivité globale de la production.
5Le système intègre une unité d'alimentation hydraulique indépendante avec un système de commande électrique dédié, assurant un fonctionnement pratique, une sécurité opérationnelle améliorée et des performances de machine fiables.Cette configuration convient à la production continue dans des environnements industriels exigeants.
6En mode de formage à froid, la machine peut supporter des profils d'acier d'angle allant jusqu'à L100 × L100 × 10 mm et supporte un angle de flexion maximal de 5°.il permet une déformation contrôlée du matériau et une précision de formage constante.
7Dans des conditions de fonctionnement normales, le cycle de pressage à froid prend environ 10 secondes par pièce, tandis que le pliage thermique nécessite généralement environ 120 secondes par composant.Les temps de cycle réels varient en fonction des propriétés du matériau et des dimensions de la pièce.La flexion thermique commence généralement lorsque le matériau atteint environ 800°C et présente une apparence de rouge-feu.Les paramètres spécifiques de chauffage et de formage doivent être ajustés en fonction des caractéristiques du matériau et de la précision dimensionnelle requise.
8Pour les opérations de flexion thermique, l'opérateur entre les paramètres de traitement requis et démarre le cycle automatique à l'aide du bouton de commande ou de l'interrupteur de pédale.La machine exécute alors la séquence programmée, y compris l'alimentation de la pièce dans la zone de chauffage, le chauffage par induction, le retrait automatique de l'unité de chauffage, le serrage et le pressage hydrauliques, le levage du ram et le déchargement de la pièce finie.
9Lors des opérations combinées de formage thermique et de pressage à froid, le cycle de production peut être lancé une fois que les paramètres requis ont été configurés.le bélier hydraulique n'a pas besoin de revenir complètement à sa position initialeAu lieu de cela, la matrice de pressage inférieure s'élève automatiquement pour créer un espace libre de 100 mm, ce qui facilite le retrait pratique de la pièce finie.Cette séquence optimisée réduit le temps de cycle et améliore encore l'efficacité globale de la production.
Ces échantillons d'essai, produits à l'aide d'un équipement de perforation, de découpe et de marquage en acier angulaire,conformes aux spécifications standard et aux paramètres de traitement couramment utilisés dans la fabrication de tours en acier angulaireIls fournissent aux clients des pièces de référence pratiques pour évaluer la qualité de l'usinage, la précision dimensionnelle et la fabrication.Ces indicateurs mesurables permettent de démontrer la capacité de l'équipement à satisfaire les exigences de production exigeantes de la fabrication de tours en acier angulaire.
Dans le cadre de la construction de lignes de transmission à ultra-haute tension (UHV), les tours de transmission doivent résister à des conditions environnementales difficiles et à des charges structurelles importantes.L'équipement joue un rôle important dans la fabrication des composants en acier d'angle qui forment les structures portantes principales des toursIl effectue des opérations de perçage et de perforation fiables sur des éléments d'acier angulaires utilisés dans les corps de tours, les bras croisés et d'autres sections structurelles critiques,aide à obtenir des dimensions précises et une intégrité structurelle fiableCes capacités de traitement contribuent à la durabilité des tours de transmission et soutiennent le fonctionnement sûr, stable et continu des systèmes de transmission d'énergie UHV.

 Votre message doit contenir entre 20 et 3 000 caractères!