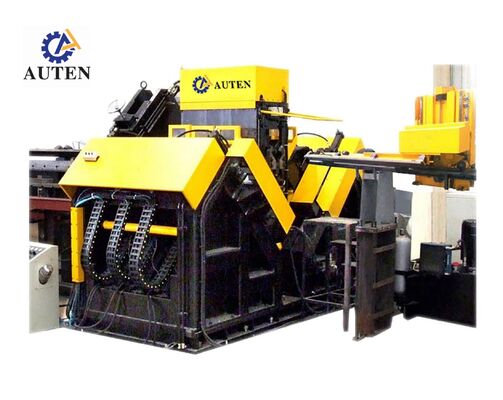
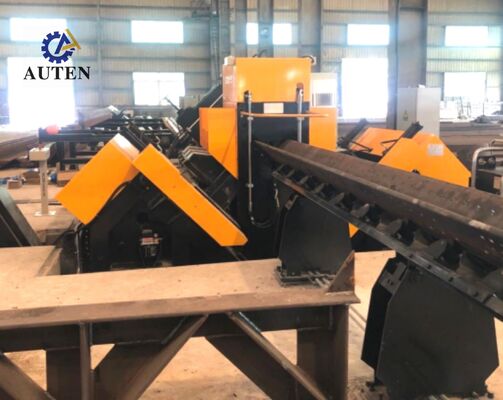
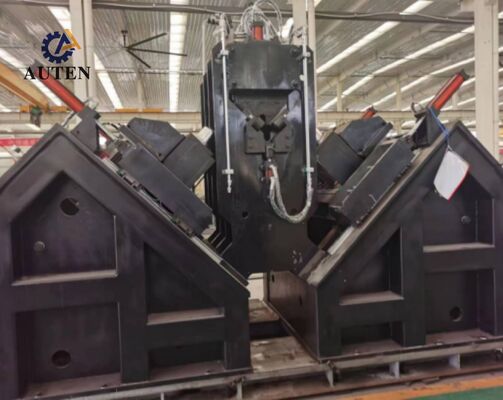
Machine de perçage et de marquage d'angle CNC de précision avec technologie de contrôle servo
Présentation du produit :
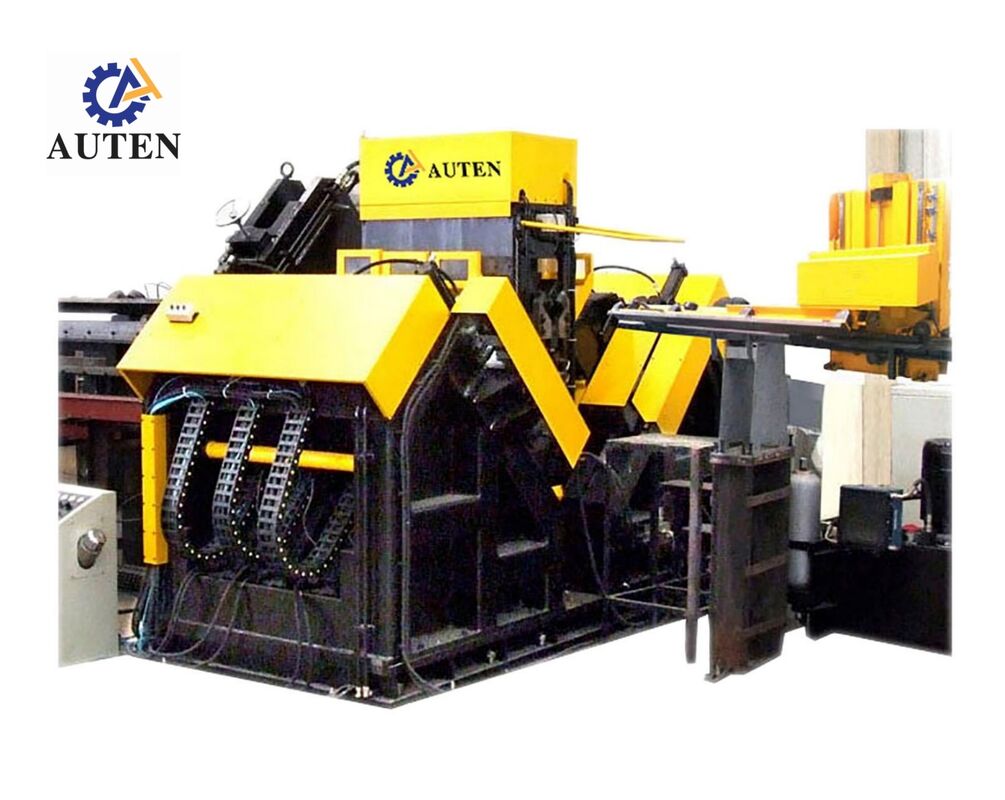
La ligne de perçage, de marquage et de cisaillement d'acier d'angle est une solution CNC avancée conçue pour le traitement rapide, précis et efficace de l'acier d'angle dans la fabrication de structures en acier. En intégrant les fonctions de perçage, de marquage et de cisaillement dans une seule ligne automatisée, elle améliore considérablement la productivité tout en réduisant la main-d'œuvre manuelle et le temps d'exploitation.
Équipée d'un système de contrôle CNC haute performance, la machine assure un positionnement précis et des résultats de traitement constants. Elle est capable de traiter différentes tailles d'acier d'angle, ce qui la rend adaptée à diverses exigences de projet. L'unité de perçage offre un placement précis des trous, tandis que le système de marquage fournit une identification claire pour un assemblage facile. La fonction de cisaillement assure une coupe nette et précise pour une sortie de haute qualité.
Largement utilisée dans les industries de la construction, des tours de transmission et des structures en acier, la machine offre des performances fiables, une durabilité et une efficacité. Sa conception intelligente et ses capacités multifonctionnelles en font un choix idéal pour les environnements de fabrication modernes recherchant précision et productivité.
Paramètres principaux :
| Modèle |
ADM2532 |
| Taille de l'angle (mm) |
100×100×10~250×250×32 |
| Longueur max. du flan (m) |
14 |
| Cône de la broche de perçage |
BT40 |
| Diamètre max. de perçage (mm) |
Φ40 |
| Quantité de forets de chaque côté (pièces) |
3 (6 au total des deux côtés) |
| Vitesse de rotation max. de la broche (tr/min) |
6000 |
| Vitesse de coupe max. du foret (m/min) |
200 |
| Axes CNC |
9 |
| Plage de marquage arrière (mm) |
50-220 (continu) |
| Vitesse d'alimentation max. de l'angle (m/min) |
40 |
| Force de marquage (kN) |
1000/1200 |
| Quantité de groupes de caractères |
4 |
| Quantité de caractères par groupe |
18 |
| Taille des caractères (mm) |
14×10×19 |
| Système de refroidissement du foret |
Refroidissement interne sec par atomisation d'air |
| Mode de programmation |
Logiciel de lofting ou programmation par instructions |
| Dimensions hors tout (m) |
34×8×3 |

Caractéristiques du produit :
1. La ligne de production complète se compose d'un convoyeur transversal, d'un convoyeur de retournement, d'un convoyeur d'alimentation, d'un chariot d'alimentation CNC, de deux ensembles de perçage, d'un ensemble de marquage, d'un convoyeur de déchargement automatique, d'une centrale hydraulique et d'un système de refroidissement électrique. L'équipement intègre une technologie CNC avancée avec alimentation de matériau contrôlée par servomoteur pour obtenir une efficacité de traitement élevée, un fonctionnement fiable et une précision constante des pièces.
2. Un ensemble de perçage est installé de chaque côté de la machine. Chaque unité peut accueillir trois forets de différents diamètres. L'ensemble de perçage complet est contrôlé par CNC et peut se déplacer automatiquement pour ajuster l'espacement des trous, assurant un positionnement précis des trous et une précision d'usinage constante.
3. La vitesse de la broche est réglable en continu par un variateur de fréquence, tandis que la vitesse d'avance est régulée par des vannes de contrôle à vitesse variable. Les transitions entre l'approche rapide, l'avance d'usinage et la rétraction rapide sont effectuées automatiquement, assurant un fonctionnement fluide et une efficacité d'usinage améliorée.
4. La ligne de production de perçage est équipée d'un ensemble de marquage, permettant de prérégler facilement les intervalles de marquage selon les exigences de traitement. Les opérations de marquage, le serrage des pièces et l'avance de l'unité de perçage sont entraînés hydrauliquement. Les composants majeurs sont importés pour assurer des performances fiables. Un système de refroidissement en circulation intégré aide à réduire la température de l'outil et à prolonger la durée de vie du foret.
5. Les opérations de marquage et de perçage sont effectuées automatiquement. Une fois l'usinage terminé, les profilés d'acier d'angle finis sont déchargés par un mécanisme de retournement pneumatique, réduisant la manipulation manuelle, diminuant la charge physique des travailleurs et améliorant l'efficacité opérationnelle par rapport aux configurations de traitement conventionnelles.
6. Le système de contrôle intègre un ordinateur hôte industriel, des servomoteurs, un PLC, des interrupteurs de surveillance externes et d'autres composants de contrôle essentiels. Les opérateurs n'ont qu'à entrer les dimensions de la pièce, après quoi le système génère automatiquement le programme d'usinage correspondant. Les programmes peuvent également être stockés, sélectionnés, affichés et récupérés selon les numéros d'identification individuels des pièces, facilitant une gestion de production pratique.
7. La ligne d'usinage est équipée de mécanismes de support et de serrage de pièces pour accueillir des profilés d'acier d'angle présentant des déformations ou des courbures considérables, assurant un positionnement stable et une précision de traitement fiable pendant l'usinage.
Ces pièces d'essai de démonstration couvrent une variété de dimensions standard et de configurations de trous typiques couramment utilisées dans la fabrication de tours de transmission en acier d'angle. Elles fournissent aux clients potentiels et au personnel d'inspection de la qualité des échantillons de référence pratiques pour évaluer la précision de l'usinage, les performances de traitement et la qualité des composants finis. En examinant les pièces usinées réelles, les utilisateurs peuvent déterminer si l'équipement satisfait aux normes de fabrication pertinentes et aux spécifications de production pour les applications de tours de transmission.
Dans les projets de lignes de transmission à très haute tension (UHV), les tours de transmission doivent résister à des conditions météorologiques difficiles et à des charges structurelles considérables. Cet équipement est conçu pour fabriquer les composants en acier d'angle qui constituent le cadre porteur principal de ces structures. Il effectue des opérations de perçage et de poinçonnage de haute précision sur les éléments en acier d'angle utilisés dans les corps de tour, les traverses et autres assemblages structurels essentiels, contribuant à maintenir des dimensions précises et des points de connexion fiables. Ces capacités d'usinage contribuent à une intégrité structurelle améliorée, à une stabilité opérationnelle accrue et à une fiabilité de service à long terme tout au long de la durée de vie prévue des tours de transmission.

 Votre message doit contenir entre 20 et 3 000 caractères!