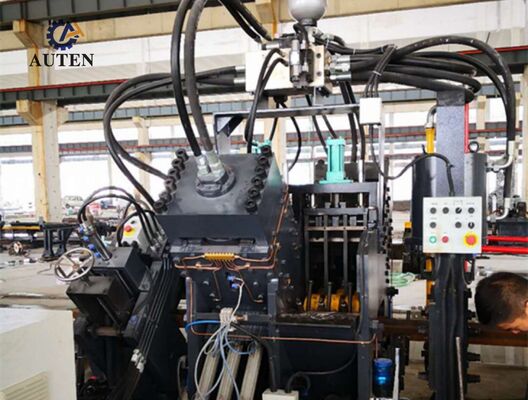
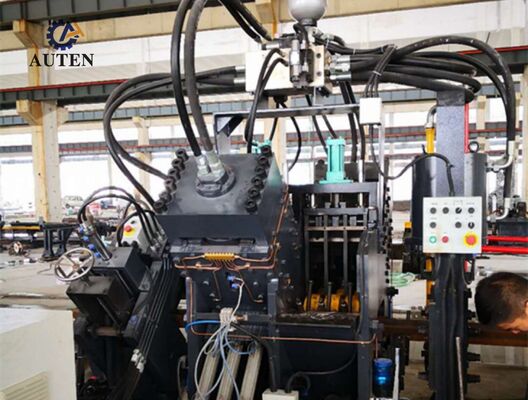
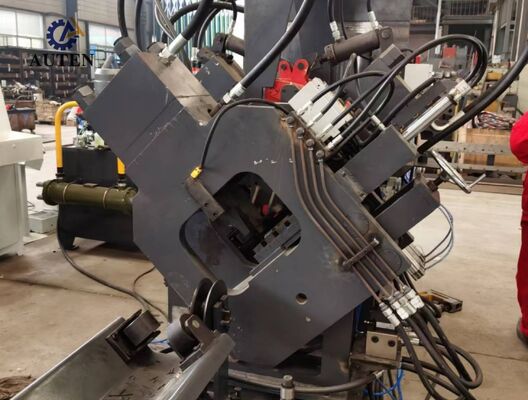
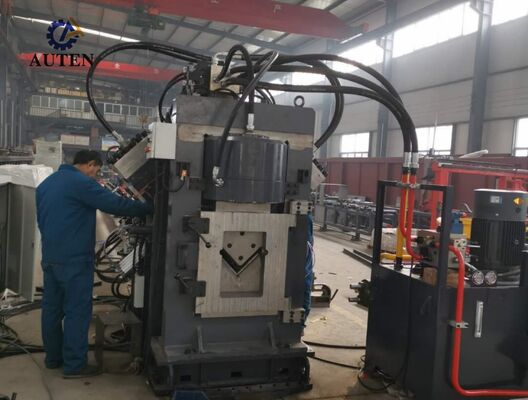
Machine de poinçonnage, marquage et découpe CNC haute vitesse pour cornières JNC2020, 3 poinçons par côté
Présentation du produit :
La ligne de production de poinçonnage, marquage et découpe CNC haute vitesse pour cornières de la série JNC se compose d'une unité de poinçonnage, d'une unité de marquage, d'une unité de cisaillement, d'un système de transfert de matériau transversal, d'un mécanisme de chargement rotatif, d'un convoyeur d'alimentation, d'un convoyeur de sortie, d'un chariot d'alimentation CNC, d'un système hydraulique, d'un système de commande électrique, d'un système pneumatique et d'autres composants auxiliaires. Spécifiquement développée pour la production automatisée de cornières utilisées dans la fabrication de pylônes de transmission, la ligne intègre une commande CNC complète tout au long du processus de fabrication. Elle offre une utilisation conviviale tout en atteignant des niveaux élevés d'automatisation, une précision d'usinage exceptionnelle, un traitement flexible multi-tailles et une production efficace à grande échelle.
Paramètres du produit :
| Modèle |
JNC2020 |
| Taille de cornière (mm) |
50x50x4~ |
| 200x200x20 |
| Max. Poinçonnage (Dia. x Ép.) (mm) |
Φ26x20 |
| Force de poinçonnage (kN) |
1000/1200 |
| Force de marquage (kN) |
1000/1200 |
| Force de coupe (kN) |
2200/4300 |
| Max. longueur de brut (m) |
14 |
| Max. longueur de produit fini (m) |
12 |
| Poinçons par côté |
3 |
| Groupe de lettres de marquage |
4 |
| Nombre de lettres par groupe |
18 |
| Taille des caractères (mm) |
14x10x19 |
| Axes CNC |
3 |
| Mode de coupe |
Double lame ou lame unique |
| Méthode de refroidissement |
Refroidissement par eau/Refroidissement par air/Refroidisseur d'huile |
| Vitesse d'alimentation max. (m/min) |
80 |
| Mode de programmation |
Logiciel de lofting ou programmation par instructions |
| Dimensions hors tout (m) |
Environ 32x7x3 |
| Les paramètres ci-dessus peuvent être ajustés et modifiés selon les exigences spécifiques du client. |

Caractéristiques du produit :
1. Le système de poinçonnage CNC pour cornières est proposé avec deux ou trois stations de poinçonnage, chaque station supportant trois diamètres de poinçon différents. Les positions de poinçonnage sont déterminées et contrôlées avec précision par le système CNC, permettant la production précise de trous ronds et oblongs. Associé à une alimentation de matériau à haute vitesse et à des cycles de poinçonnage optimisés, le système améliore considérablement l'efficacité globale de la production. Lors du traitement de cornières de 50 x 50 x 4 mm, le rendement de production peut atteindre environ 9 à 10 tonnes sur un poste de travail de 8 heures.
2. L'unité de marquage intègre une configuration structurelle entièrement fermée et de haute résistance, offrant une excellente rigidité et une stabilité opérationnelle. Quatre porte-caractères de type cassette sont sélectionnés automatiquement selon les instructions programmées par CNC, tandis que les positions de marquage peuvent être configurées pour répondre aux exigences de production spécifiques. Un mécanisme de marquage rotatif optionnel à 10 rangées permet l'indexation automatique des caractères sans nécessiter de réglage manuel, améliorant considérablement l'efficacité du marquage et le débit de production global.
3. L'unité de cisaillement utilise une configuration de coupe robuste à lame unique, offrant une capacité de coupe substantielle, un contrôle dimensionnel précis et des performances de cisaillement constantes. Le processus de coupe optimisé réduit efficacement la perte de matériau tout en produisant des bords de coupe lisses et nets avec une formation minimale de bavures. La structure ouverte du porte-lame offre un accès pratique pour un remplacement rapide et sécurisé des lames, réduisant les périodes de maintenance et améliorant la disponibilité de la machine.
4. Le système de convoyage horizontal de matériau transporte automatiquement les cornières vers le mécanisme de chargement rotatif via un réducteur motorisé. Cette configuration maintient un positionnement stable de la pièce avant l'alimentation et assure un transfert de matériau fiable et continu tout au long du processus de production complet.
5. Les pièces sont fermement serrées et transportées par un chariot d'alimentation CNC contrôlé par servomoteur. Un encodeur photoélectrique transmet en continu des informations de position via un système de contrôle en boucle fermée, offrant une alimentation de matériau très précise, un positionnement exact et une excellente répétabilité lors de l'usinage.
6. Les ensembles de poinçonnage, de marquage et de cisaillement sont entraînés par un système hydraulique haute performance intégrant une unité d'alimentation hydraulique haute vitesse et un accumulateur. Les raccords hydrauliques de type férule assurent des connexions sécurisées et étanches tout en facilitant la maintenance de routine. Le distributeur hydraulique est équipé de blocs de vannes Atos de haute qualité, garantissant un contrôle de pression stable, un fonctionnement hydraulique fiable et une durabilité prolongée du système.
7. Pour répondre aux exigences des différents environnements d'exploitation, le système hydraulique est conçu pour supporter plusieurs configurations de refroidissement, y compris le refroidissement par eau, le refroidissement par air et le refroidissement par huile. La méthode de refroidissement appropriée peut être sélectionnée en fonction des conditions d'exploitation du client, de l'environnement d'installation et des exigences de production spécifiques.
8. La plateforme de contrôle combine un ordinateur industriel, un contrôleur PLC, un système d'entraînement servo et des dispositifs de détection externes pour former une architecture de contrôle CNC intégrée. Une fois les paramètres d'usinage requis saisis, le logiciel génère automatiquement les programmes d'usinage correspondants. Le système prend en charge l'importation directe de formats de fichiers DXF, NC et autres générés par CAO. Son interface homme-machine (IHM) intuitive offre une visualisation graphique des pièces, un stockage de programmes de grande capacité, une surveillance de position en temps réel et des fonctions complètes de diagnostic de défauts, améliorant considérablement le contrôle de la production, la gestion des équipements et l'efficacité opérationnelle.
Les échantillons de démonstration couvrent les spécifications standard de cornières et les applications d'usinage représentatives couramment utilisées dans la fabrication de pylônes de transmission d'énergie. Ces pièces typiques permettent aux clients, aux ingénieurs et au personnel de contrôle qualité d'évaluer directement la précision de l'usinage, la qualité du traitement, la cohérence dimensionnelle et les performances globales de l'équipement. Ils fournissent ainsi des références pratiques et fiables pour évaluer les capacités de traitement de la machine et déterminer son adéquation à diverses exigences de production.
Dans les projets de transmission d'énergie à très haute tension (UHV), les pylônes de transmission doivent résister à des conditions environnementales exigeantes et à des charges structurelles considérables. Cette ligne de production joue un rôle important dans la fabrication des composants en cornière qui forment la structure porteuse principale de ces pylônes. Elle réalise efficacement des opérations de poinçonnage et de perçage de haute précision sur les cornières utilisées pour les corps de pylônes, les traverses et autres éléments structurels essentiels, garantissant un positionnement précis des trous, des connexions structurelles fiables et des dimensions de composants cohérentes. En conséquence, le système contribue à améliorer l'intégrité structurelle, la sécurité opérationnelle et la fiabilité à long terme des pylônes de transmission, tout en fournissant une solution de fabrication efficace et fiable pour la production à grand volume dans les infrastructures de transmission d'énergie modernes.

 Votre message doit contenir entre 20 et 3 000 caractères!