Modèle 2020ER25 Machine de forage à bande à écran CNC de type gantry pour plaques minces
Applications:
Il est principalement utilisé pour le forage efficace de pièces de travail telles que les plaques de tamisage et les plaques minces dans leur gamme d'épaisseur effective.Il peut percer des trous dans des pièces de matériaux simples et compositesLe processus d'usinage est contrôlé numériquement, ce qui rend l'opération très pratique. Il permet une production automatisée, de haute précision, multivariée et de masse.
Configuration des paramètres:
| Taille de la pièce |
LxW(mm) |
2000*2000 mm |
| Hauteur du gantry |
300 mm |
| Tête de puissance de forage à bélier coulissante verticale |
Je suis désolée. |
8 |
| trou conique du fuseau |
ER25 |
| Max. diamètre de forage |
Φ 1-Φ6 mm |
| Vitesse du fuseau |
50 à 6000 r/min |
| Puissance du moteur de servo-fuseau |
2.2 kW |
| Convertisseur de fréquence |
2.2 kW |
| Distance de l'extrémité inférieure de la broche à la table de travail |
0 à 300 mm |
| Mouvement latéral de la tête de puissance |
Max.course horizontale |
2 000 mm |
| Vitesse de déplacement latéral |
0 à 7 m/min |
| Servo-moteur pour mouvement latéral |
2.4*1 |
| Mouvement longitudinal du gantry |
Max. course d'alimentation |
2000 |
| Vitesse de déplacement des aliments |
0 à 7 |
| Puissance du servomoteur d'alimentation |
2*2,4 kW |
| Mouvement vertical de l'alimentation du bélier |
Max. coup de cœur |
300 mm |
| Vitesse de déplacement |
0 à 7 m/min |
| Servo moteur |
2.4kW*1 (fréquence) |
| Précision de positionnement à trois axes |
Le nombre d'équipements utilisés est déterminé en fonction de l'échantillon. |
± 0,015/1000 mm |
| Précision de positionnement répétée sur trois axes |
Le nombre d'équipements utilisés est déterminé en fonction de l'échantillon. |
± 0,01/1000 mm |

Structure de la machine:
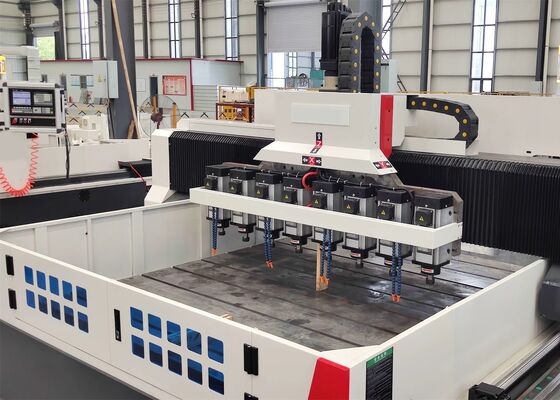
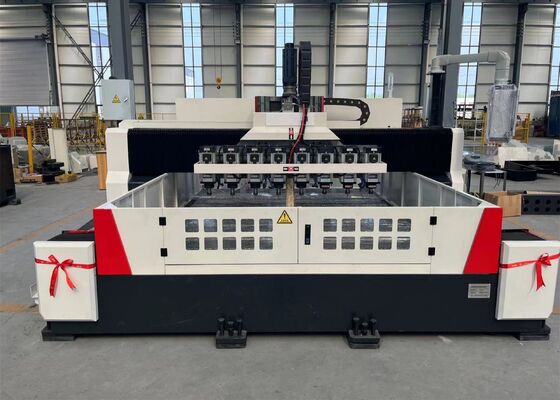
Principalement composé d'une table de travail, d'un portique mobile, d'une selle mobile, de plusieurs têtes de forage, d'un dispositif de lubrification automatique, de dispositifs de protection, d'un dispositif de refroidissement en circulation,un système de commande numériqueSoutenu et guidé par des paires de guides de roulement et entraîné par des paires de vis de précision, la machine-outil possède une grande précision de positionnement et une répétabilité.
1Table de travail:
Le lit et la table de travail sont des pièces moulées intégrées en fer gris (HT250), usinées de précision après recuit secondaire et traitement de vieillissement,résultant d'une excellente rigidité dynamique et statique et d'aucune déformationLa surface de la table de travail est dotée de fentes en T finement usinées et rationnellement disposées pour la fixation de la pièce à usiner.assurant une répartition uniforme de la force sur les glissades de guidage et améliorant considérablement la rigidité et la résistance à la traction et à la compression de la machine-outilLe système d'entraînement utilise un servo moteur CA et une paire de vis à billes de précision pour l'entraînement double face, permettant au portique de se déplacer dans le sens de l'axe Y.Des boulons réglables sont répartis sur la surface inférieure du lit pour un réglage facile du niveau du lit et de la table de travail.
2Le portail mobile:
Le portique mobile est coulé et usiné à partir de fer gris (HT250).et deux servomoteurs, permettant au glissement de la tête de puissance le long de l'axe Y. Chaque glissement de la tête de puissance est équipé d'une tête de puissance de forage.Le mouvement du gantry est réalisé par les servomoteurs entraînant les vis à billes à travers des accouplements de précision.
3La selle en mouvement.
La selle en mouvement est un composant structural en fonte de précision. Elle est équipée de deux glissières de guidage CNC durcies à haute charge, d'une paire de vis à billes de précision,un réducteur planétaire de haute précision relié à un servo-moteur. Cela conduit la tête de forage à se déplacer le long de l'axe Z, permettant une avancée rapide, l'alimentation, la rétraction rapide, et les actions d'arrêt..
4. Tête de puissance de forage:
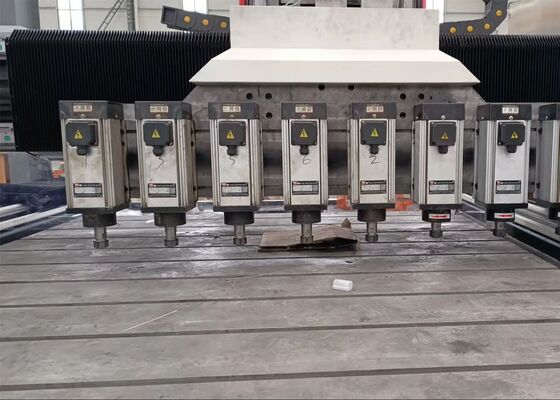
La tête de puissance de forage utilise un moteur spindle à trois phases dédié, qui entraîne directement une broche de précision.deux arrière) pour obtenir une régulation de vitesse sans pas. L'alimentation est entraînée par un servo-moteur et une vis à billes. Les axes X et Y peuvent être reliés, en utilisant un contrôle en boucle semi-fermé, permettant des fonctions d'interpolation linéaire et circulaire.L' extrémité de la broche est un support d'outil d'urgence.

 Votre message doit contenir entre 20 et 3 000 caractères!