Perceuse CNC à portique haute vitesse pour plaque de tamis, cône de broche ER20
Applications :
Cette machine est principalement conçue pour le perçage à haute efficacité de pièces telles que les plaques de tamis et les tôles fines dans la plage d'épaisseur applicable. Elle est capable de produire des trous débouchants dans des composants en matériau unique et en matériau composite. Les opérations d'usinage sont contrôlées par un système numérique, offrant un processus d'exploitation convivial et une gestion de production efficace. L'équipement convient à la fabrication automatisée, de haute précision, multi-spécifications et en grand volume.
Configuration des paramètres :
| Taille de la pièce |
Lxl |
3000x1000 mm |
| Hauteur du portique |
200 mm |
| Tête de perçage à coulisseau vertical |
Qté. |
8 |
| Cône de broche |
ER20 |
| Diamètre de perçage max. |
Φ 1-Φ6 mm |
| Épaisseur max. |
≤180 mm |
| Puissance du moteur de broche servo |
2.2kW |
| Convertisseur de fréquence |
8x2.2kW |
| Distance entre l'extrémité inférieure de la broche et la table de travail |
0-200mm |
| Mouvement latéral de la tête d'alimentation |
Course horizontale max. |
1000 mm |
| Vitesse de déplacement latérale |
0~7 tr/min |
| Puissance du moteur servo pour le mouvement latéral |
2.4kW |
| Mouvement longitudinal du portique (axe Y) |
Course d'avance max. |
3000 mm |
| Vitesse de déplacement d'avance |
0~7 m/min |
| Puissance du moteur servo d'avance |
2x2.4kW |
| Mouvement d'avance du coulisseau vertical (axe Z) |
Course max. |
200 mm |
| Vitesse de déplacement |
0~7 m/min |
| Puissance du moteur servo |
2.4kW |
| Précision de positionnement à trois axes |
X/Y/Z/A/B/C |
±0.015/1000mm |
| Précision de répétition de positionnement à trois axes |
X/Y/Z/A/B/C |
±0.01/1000mm |

Structure de la machine :
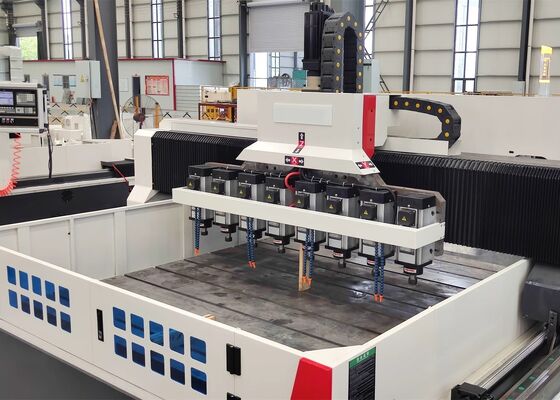
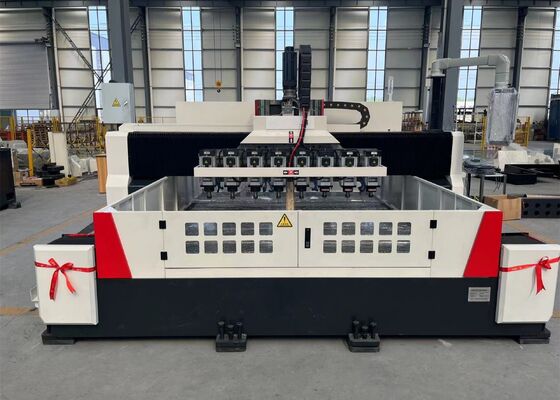
La machine est principalement composée d'une table de travail, d'un portique mobile, d'une selle mobile, de plusieurs têtes de perçage, d'un système de lubrification automatique, d'assemblages de protection, d'un système de refroidissement en circulation, d'un système de contrôle CNC numérique et d'un système de contrôle électrique. Les assemblages de guidages linéaires à roulement assurent le support structurel et le guidage, tandis que les assemblages de vis à billes de précision assurent la transmission précise du mouvement, garantissant une haute précision de positionnement et une répétabilité tout au long du processus d'usinage.
1. Table de travail :
Le bâti de la machine et la table de travail sont fabriqués en fonte grise intégrale (HT250). Après un traitement de recuit secondaire et de vieillissement, les composants sont usinés avec précision pour obtenir une rigidité statique et dynamique exceptionnelle tout en maintenant une excellente stabilité dimensionnelle et une résistance à la déformation. La surface de la table de travail est finie avec précision et intègre des rainures en T systématiquement disposées pour un serrage efficace et sûr de la pièce. Deux guidages linéaires de haute précision sont installés de chaque côté de la base du bâti, assurant une répartition équilibrée de la charge sur les glissières de guidage et améliorant considérablement la rigidité structurelle, la résistance à la traction et la résistance à la compression de la machine-outil. Le mécanisme d'entraînement utilise un servomoteur AC combiné à un assemblage de vis à billes de précision dans une configuration d'entraînement double face, permettant un mouvement stable et précis du portique le long de l'axe Y. Des boulons de mise à niveau réglables sont uniformément répartis sous le bâti, permettant un réglage pratique du niveau et de l'alignement du bâti et de la table de travail.
2. Portique mobile :
Le portique mobile est produit en fonte grise (HT250) par moulage de précision et usinage, offrant une base structurelle robuste et rigide. La section avant du portique est équipée de deux assemblages de guidages linéaires à roulement à haute capacité de charge, de deux ensembles d'assemblages de vis à billes de précision et de deux servomoteurs, permettant aux glissières de la tête d'alimentation de se déplacer avec précision le long de l'axe Y. Chaque glissière de tête d'alimentation est équipée d'une tête de perçage individuelle pour les opérations d'usinage. Le déplacement du portique est entraîné par des servomoteurs via des accouplements de précision qui transmettent le mouvement aux assemblages de vis à billes, assurant un mouvement fluide, une transmission fiable et un positionnement précis.
3. Selle mobile :
La selle mobile est un assemblage structurel en fonte de précision conçu pour fournir un support stable et un positionnement précis de la tête de perçage. Elle est équipée de deux glissières de guidage durcies CNC à haute capacité de charge, d'un assemblage de vis à billes de précision et d'un réducteur planétaire de haute précision connecté à un servomoteur. Cette configuration de transmission entraîne la tête de perçage le long de l'axe Z et prend en charge les opérations d'approche rapide, d'avance contrôlée, de rétraction rapide et d'arrêt. Elle intègre également des fonctions automatiques de rupture de copeaux, d'évacuation des copeaux et de pause, améliorant la continuité de l'usinage et l'efficacité opérationnelle.
4. Tête de perçage :
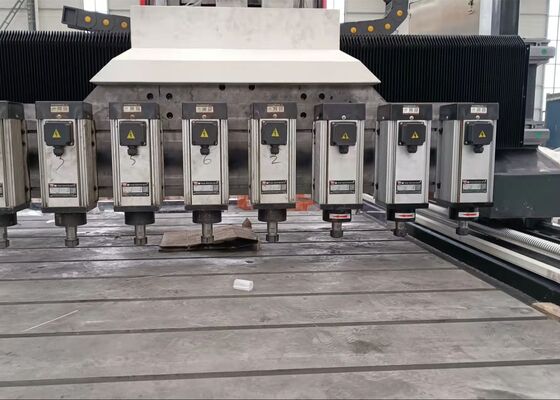
La tête de perçage est équipée d'un moteur de broche triphasé dédié qui entraîne directement l'assemblage de broche de précision. La broche est supportée par une configuration de roulements à contact oblique japonais à cinq rangées, composée de trois roulements à l'avant et de deux à l'arrière, offrant un support de broche stable et permettant un réglage de vitesse en continu. Le mécanisme d'avance est entraîné par un servomoteur couplé à un assemblage de vis à billes de précision, assurant un mouvement d'avance précis et réactif. Les systèmes des axes X et Y prennent en charge le mouvement coordonné sous contrôle semi-bouclé, permettant à la machine d'effectuer des opérations d'interpolation linéaire et circulaire. Le nez de la broche est équipé d'un porte-outil ER pour un serrage sûr et précis des outils de perçage.

 Votre message doit contenir entre 20 et 3 000 caractères!