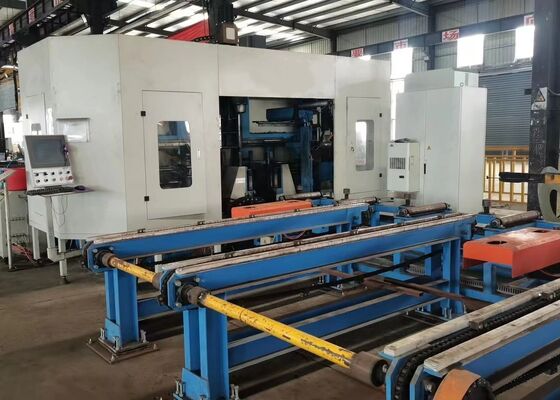
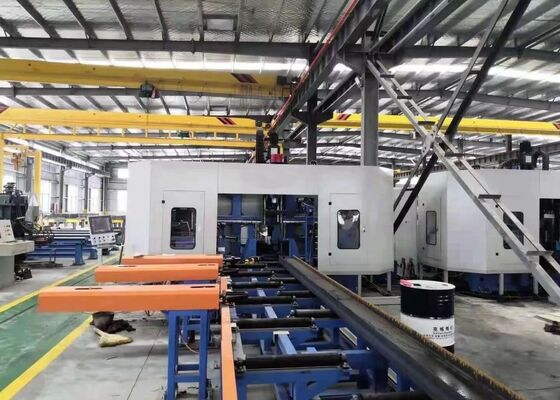
Machine de sciage et de perçage CNC pour poutres en I, diamètre max. de trou 40 mm, avec contrôle PLC
Présentation du produit :
Cette ligne de perçage CNC pour poutres est spécialement développée pour les opérations de perçage de haute précision sur des composants structurels en profilés H. Dotée de trois unités de broche de précision à haute vitesse, la machine offre des capacités de perçage multi-angles efficaces tout en maintenant une excellente précision d'usinage, une stabilité opérationnelle et une facilité d'utilisation. En tant que solution de traitement avancée et fiable pour l'industrie de la fabrication d'acier de construction, l'équipement est largement utilisé dans les structures en acier de construction, l'ingénierie des ponts, la fabrication de tours de transmission, les structures de réseaux à grande échelle et d'autres applications de traitement d'acier pour travaux lourds.
Informations sur la configuration du produit :
| Paramètre de poutre en H |
Taille max. Largeur x Hauteur |
1250x600mm |
| Taille min. Largeur x Hauteur |
200×75mm |
| Longueur max. de poutre |
12000mm |
| Broche principale |
Qté. |
3 |
| Modèle |
BT40 |
| Puissance moteur |
3x11 kW |
| Vitesse de broche |
200~3000 tr/min |
| Diamètre max. de trou |
φ40 mm |
| Puissance moteur |
Puissance servomoteur d'avance |
2x3 kW |
| Puissance servomoteur de positionnement |
2x3 kW |
| Précision de traitement |
Déviation de la distance entre les trous |
Deux trous sur 1 mètre |
±0,5 |
| La valeur de déviation admissible augmente de ±0,2 mm pour chaque mètre supplémentaire de distance entre les trous, et le maximum ne dépasse pas ±2 mm |
| Déviation de la marge d'extrémité |
±1,0 mm |
| Système hydraulique |
Pression de la pompe hydraulique |
7 MPa |
| Puissance du moteur de la pompe à huile |
7kW |
| Système électrique |
Méthode de contrôle |
PLC |
| Nombre d'axes CNC |
7 |
| Dimensions hors tout (L x l x H) |
32000x6200x4000 |

Caractéristiques du produit
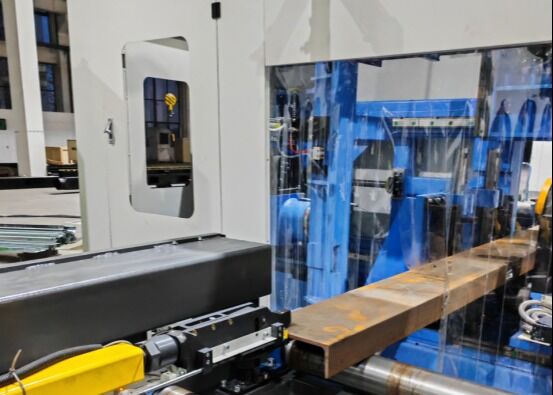
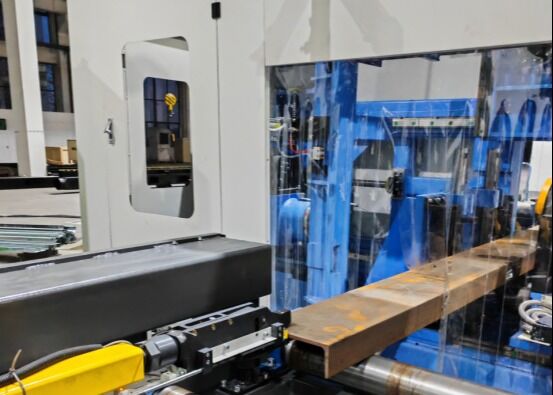
1. La machine de perçage et de coupe CNC 3D pour poutres en H est composée d'un bâti de machine robuste, d'un système d'alimentation CNC, d'un système de manutention des matériaux, d'un système de contrôle électrique, d'un système hydraulique, d'un système de refroidissement, d'un système de lubrification, d'une unité de collecte des copeaux et d'autres ensembles auxiliaires. Doté d'un lit de machine fixe et d'une configuration de pièce mobile, l'équipement est spécialement conçu pour répondre aux exigences d'usinage de poutres en H de grande taille. Il prend en charge la production automatisée continue tout en offrant une efficacité de traitement élevée, une stabilité opérationnelle fiable et une qualité d'usinage constante.
2. La structure de la machine comprend le bâti principal, les ensembles de tables coulissantes CNC, les mécanismes de support, les unités de serrage supérieures, les unités de serrage latérales et les systèmes de détection de pièces. Les ensembles coulissants CNC comprennent des glissières fixes, des glissières mobiles et des unités de glissière de broche supérieure. Spécialement conçus pour le traitement des poutres en H, chaque ensemble coulissant intègre une plaque coulissante, une base coulissante, une tête de broche, une broche mécanique à haute vitesse, un cylindre d'outil, un moteur à fréquence variable, un servomoteur, des glissières linéaires et des vis de précision, garantissant un positionnement précis, un mouvement fluide et des performances d'usinage fiables.
3. Le système d'alimentation CNC se compose de supports, de mécanismes de transmission à crémaillère et pignon, de servomoteurs, de réducteurs et de manipulateurs d'alimentation. Piloté par le servomoteur, le manipulateur d'alimentation transporte avec précision les pièces de poutres en H le long de l'axe X, offrant un contrôle d'alimentation précis, un positionnement stable de la pièce et un transfert de matériau fiable tout au long du cycle d'usinage.
4. Le système de manutention des matériaux comprend un convoyeur d'alimentation et un convoyeur d'évacuation. Le convoyeur d'alimentation intègre des structures de support de convoyeur, des rouleaux de support et des mécanismes de positionnement latéraux, permettant un transport efficace des profilés en acier, un positionnement précis sur l'axe Y et un chargement de matériau coordonné avec le système d'alimentation CNC. Cette configuration assure une alimentation fluide et stable des pièces. Le convoyeur d'évacuation se compose de supports de décharge et d'ensembles de rouleaux, facilitant le transport fiable et continu des pièces finies après usinage.
5. Le système de refroidissement combine des méthodes de refroidissement internes et externes avec une technologie de lubrification par brouillard d'huile pour gérer efficacement la chaleur générée pendant les opérations de perçage. Cette configuration de refroidissement optimisée réduit la consommation de liquide de refroidissement, diminue les coûts d'exploitation liés à la production, favorise une fabrication plus propre et plus respectueuse de l'environnement, et prolonge la durée de vie des outils de perçage en minimisant l'usure thermique et la dégradation des outils due à la chaleur.
6. Le système hydraulique fournit une puissance hydraulique fiable au mécanisme de serrage supérieur, au mécanisme de serrage latéral, aux cylindres d'outil et à d'autres composants actionnés hydrauliquement. Il assure une fixation sûre et stable de la pièce tout en garantissant un fonctionnement fiable de la machine tout au long du cycle d'usinage complet.
7. Le système pneumatique fournit de l'air comprimé au manipulateur d'alimentation, aux cylindres de détection et à d'autres composants actionnés pneumatiquement. Il assure une action rapide, un fonctionnement réactif et des performances automatisées fiables pour les mécanismes de machine correspondants.
8. Le système de lubrification combine la lubrification automatique centralisée avec des procédures de lubrification manuelle. Le système de lubrification centralisée fournit une lubrification opportune et contrôlée avec précision aux composants mobiles critiques, y compris les glissières linéaires et les ensembles de vis de précision. Cela réduit efficacement le frottement et l'usure mécanique tout en préservant la précision d'usinage à long terme et la fiabilité globale de l'équipement.
9. Le système de contrôle de la machine intègre un ordinateur industriel, un contrôleur PLC et des composants de contrôle associés pour fournir un fonctionnement intelligent et automatisé de l'équipement. Les programmes d'usinage peuvent être générés en important des dessins CAO ou en saisissant des paramètres de traitement via des interfaces USB ou une saisie au clavier. Le système prend en charge le stockage, la récupération, l'affichage et le transfert des programmes d'usinage selon les numéros de pièce désignés lorsque nécessaire. Les paramètres d'usinage individuels peuvent également être ajustés manuellement, tandis que le cycle de production complet peut être exécuté automatiquement, améliorant considérablement la flexibilité opérationnelle, l'efficacité de la production et la productivité globale de la fabrication.
Lors des démonstrations d'échantillons, la machine de perçage, de marquage et de cisaillement CNC pour poutres et tôles démontre efficacement ses capacités de traitement en utilisant des échantillons de poutres en H standard avec différentes largeurs de brides et épaisseurs d'âme, ainsi que des échantillons de profilés en U de différentes dimensions. Les pièces démontrées illustrent clairement la capacité de la machine à obtenir un positionnement précis des trous, des filetages taraudés propres et précis, et des motifs de marquage clairement définis, offrant une démonstration complète de son excellente précision d'usinage, de la cohérence des processus et de la fiabilité opérationnelle dans des applications industrielles pratiques.
La machine de perçage, de marquage et de cisaillement CNC haute vitesse pour poutres en H est principalement utilisée dans les installations de fabrication de structures en acier et les projets de construction de ponts. Dans les ateliers de structures en acier, elle assure l'usinage précis des poutres en H utilisées dans les charpentes et les structures de support, fournissant une base solide pour l'assemblage stable des constructions en acier. Dans la construction de ponts, l'équipement effectue des opérations de perçage de haute précision sur les poutres en H, améliorant l'intégrité structurelle des ponts et leur permettant de supporter efficacement les charges à long terme. Grâce à son efficacité opérationnelle exceptionnelle, cette machine offre un soutien fiable à ces secteurs d'infrastructure essentiels, contribuant au bon déroulement des projets connexes.

 Votre message doit contenir entre 20 et 3 000 caractères!