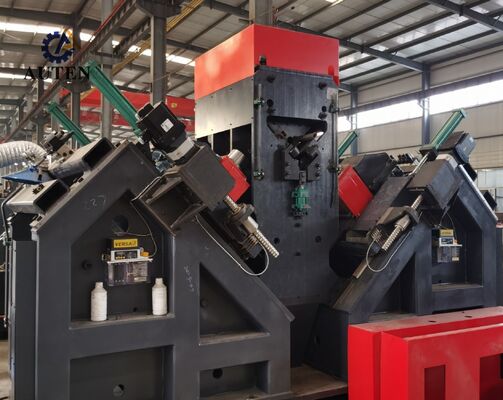
Machine de perçage et de marquage d'angle CNC intelligente avec 6 têtes de perçage
Utilisation du produit :
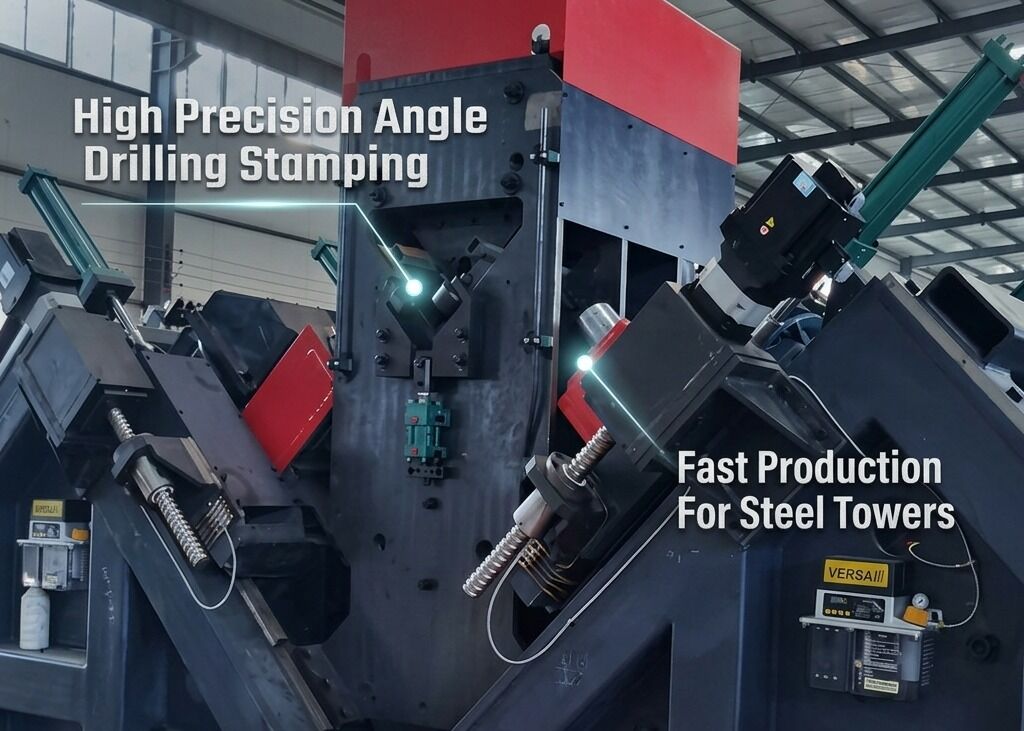
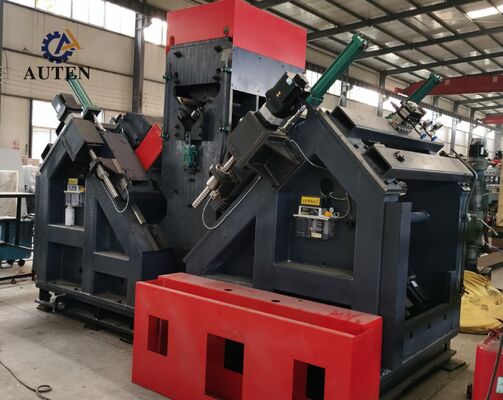
Cette ligne de production de poinçonnage d'acier d'angle CNC conçue sur mesure est spécifiquement conçue pour les procédures de perçage et d'estampage d'acier d'angle de grande taille et à haute résistance, un matériau clé exclusivement utilisé dans la fabrication de tours de lignes de transmission. La ligne de production permet un usinage de haute précision de tous les trous requis sur l'acier d'angle, offrant une qualité de trou supérieure, une précision de positionnement précise, une efficacité de production exceptionnelle et des performances automatisées avancées.
Paramètres principaux :
| Modèle |
JNC2532 |
ADM2532 |
ADM3635 |
| Taille d'angle (mm) |
100×100×10~250×250×32 |
100×100×10~360×360×35 |
| Longueur max. de la pièce brute (m) |
14 |
| Cône de la broche de perçage |
/ |
BT40 |
| Diamètre max. de perçage (mm) |
Ф40 |
| Quantité de forets de chaque côté (pièces) |
3 (6 au total des deux côtés) |
| Vitesse de rotation max. de la broche (tr/min) |
120-560, réglage continu par transducteur |
6000 |
| Vitesse de coupe max. du foret (m/min) |
/ |
200 |
| Axes CNC |
3 |
9 |
| Plage de marquage arrière (mm) |
50-220 (continu) |
50-330 (continu) |
| Vitesse d'alimentation max. de l'angle (m/min) |
40 |
| Force de marquage (kN) |
1000/1200 |
| Quantité de groupes de caractères |
4 |
| Quantité de caractères par groupe |
18 |
| Côté du caractère (mm) |
14×10×19 |
| Système de refroidissement du foret |
Refroidissement externe |
Refroidissement interne à sec par atomisation d'air |
| Mode de programmation |
Logiciel de lofting ou programmation par instructions |
| Dimensions hors tout (m) |
32x7x2.5 |
34×8×3 |
34×8.9×3 |

Caractéristiques du produit :
La ligne de production de perçage d'acier d'angle CNC est conçue avec une architecture de traitement hautement automatisée, intégrant un système de chargement automatique comprenant un convoyeur d'alimentation transversal et un mécanisme de chargement rotatif, un système de déchargement automatique et une unité d'alimentation intelligente de la pièce. Les opérations de perçage, de poinçonnage et de marquage sur l'acier d'angle peuvent être réalisées en un seul cycle d'usinage continu, sans intervention manuelle requise pendant le traitement. Cette automatisation intégrée réduit la dépendance à la main-d'œuvre, augmente le débit de production et garantit une qualité de processus constante et des performances d'équipement fiables.
L'unité de marquage de la ligne de production de poinçonnage et de marquage d'acier d'angle CNC présente une construction rigide à cadre fermé, offrant une excellente stabilité structurelle et une précision opérationnelle soutenue. L'ensemble comprend une base de support fixe fixée au bâti de la machine, une table de travail mobile et une tête de marquage de caractères à entraînement hydraulique. Conformément aux instructions d'usinage générées par le système de contrôle CNC, le marquage est automatiquement effectué aux coordonnées spécifiées indiquées sur les dessins d'ingénierie. Pour s'adapter aux profilés d'acier d'angle de différentes dimensions, un mécanisme de réglage manuel est également fourni, permettant un réglage vertical flexible de l'ensemble de marquage mobile et un positionnement précis de la tête de marquage pour répondre aux exigences de production individuelles.
Le système de perçage de l'équipement de traitement des tours de transmission CNC offre une grande précision de positionnement et des résultats d'usinage constants. Le mécanisme d'alimentation est entraîné par un servomoteur haute performance et utilise un système de transmission à crémaillère et pignon pour obtenir un mouvement de pièce fluide et précis. Un dispositif de détection de position de crémaillère et un encodeur de rétroaction de haute précision forment un système de positionnement en boucle fermée complet, garantissant un positionnement fiable du matériau tout au long du processus d'usinage. Dans le même temps, les têtes de perçage se déplaçant le long des deux directions de bride de l'acier d'angle sont entraînées par servomoteur via des mécanismes de vis à billes de précision, offrant un positionnement précis des trous et une excellente qualité d'usinage pour les composants en acier d'angle.
Le système de contrôle par ordinateur industriel intègre une interface d'exploitation conviviale en langue chinoise, facilitant une utilisation simple par le personnel de production. Il fournit une visualisation graphique des configurations de pièces et des données de coordonnées des trous, permettant une vérification efficace de l'usinage et une supervision du processus. Le système prend également en charge l'importation directe de programmes d'usinage générés par des logiciels de programmation professionnels, améliorant considérablement l'efficacité du stockage, de l'organisation, de la récupération des programmes CNC et de la gestion de la production.
Les échantillons de démonstration couvrent une gamme complète de dimensions d'acier d'angle standard et de motifs de trous représentatifs couramment utilisés dans la fabrication de tours de lignes de transmission. Ces composants d'échantillons permettent aux clients, aux ingénieurs et au personnel de contrôle qualité d'évaluer directement les capacités d'usinage de l'équipement, y compris la précision du perçage, la qualité du marquage, la cohérence dimensionnelle et les performances globales de traitement. En tant que pièces de référence pratiques, ils fournissent une base efficace pour vérifier l'adéquation de la machine aux exigences de production réelles des tours de transmission.
Dans les applications de transmission d'énergie à très haute tension (UHV), les tours de transmission doivent résister à des conditions environnementales sévères, à des charges structurelles importantes et à des contraintes opérationnelles prolongées. Ce système de traitement d'acier d'angle CNC est spécifiquement adapté à la fabrication des éléments en acier d'angle qui constituent le cadre porteur principal des tours de transmission. Il effectue un perçage et un marquage de haute précision sur l'acier d'angle utilisé pour les corps de tour, les traverses et autres composants structurels essentiels, garantissant un positionnement précis des trous, une qualité de connexion fiable et un assemblage précis. En soutenant une intégrité structurelle améliorée, une sécurité opérationnelle et des performances de service à long terme, le système fournit une solution de fabrication efficace et fiable pour les infrastructures de transmission d'énergie modernes et la fabrication de tours de transmission à haut volume.

 Votre message doit contenir entre 20 et 3 000 caractères!