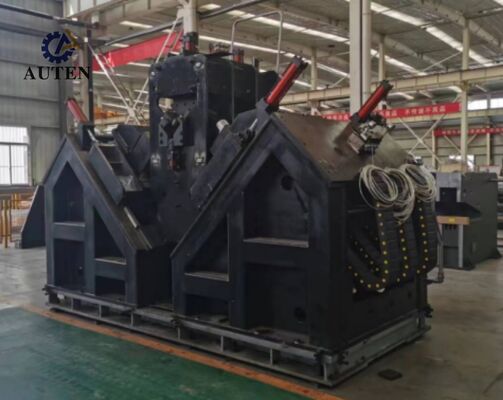
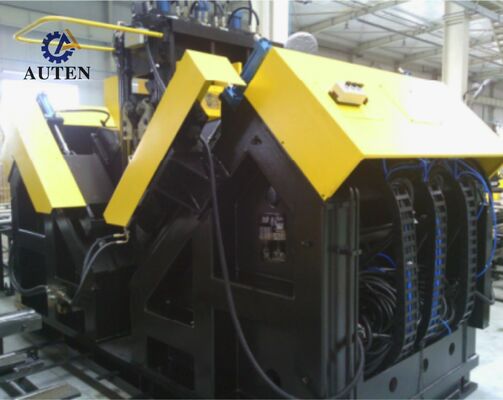
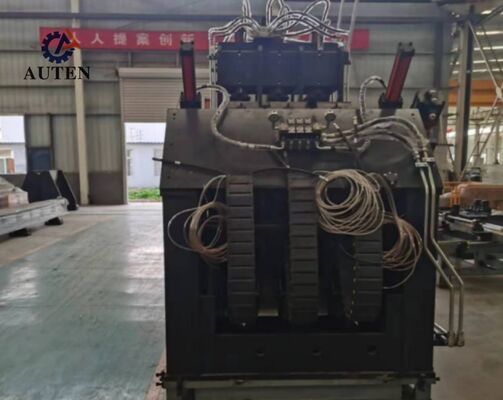
Machine de perçage d'angle CNC à 9 axes avec refroidissement interne sec par atomisation d'air
Présentation du produit:
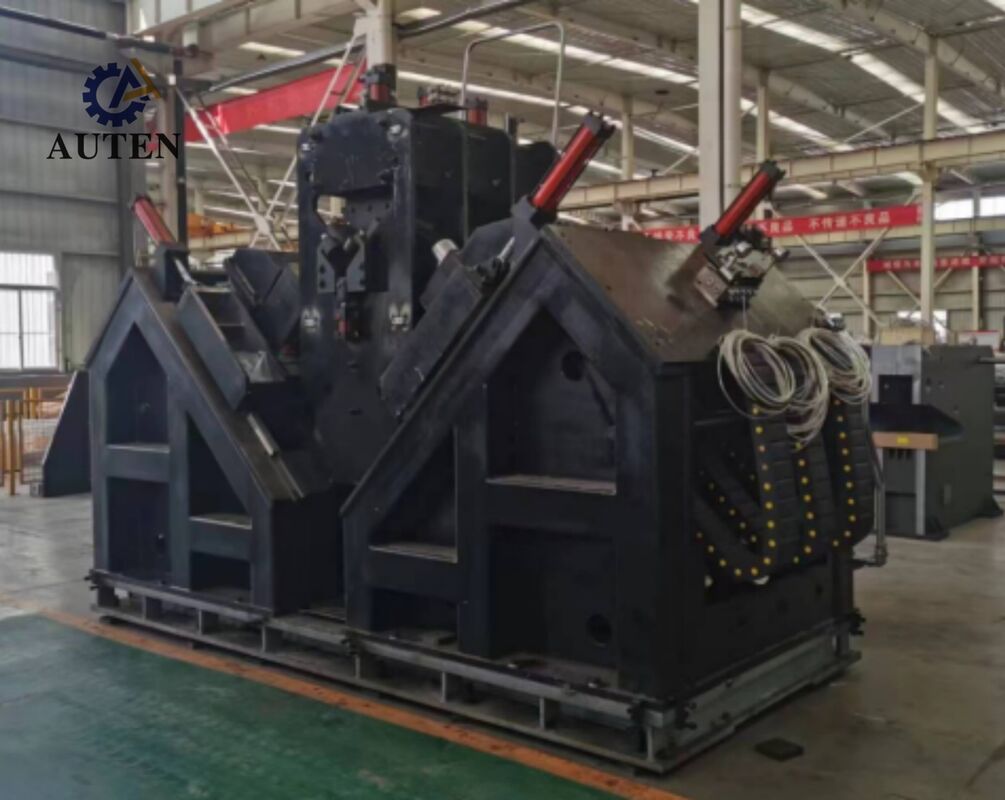
La ligne de production de perçage et de marquage d'acier d'angle CNC est spécialement conçue pour l'usinage de profilés d'acier d'angle de grande taille et à haute résistance utilisés dans la fabrication de tours de transmission d'énergie. Elle offre un positionnement précis des trous et une qualité de perçage constante à tous les emplacements de trous spécifiés. En intégrant une technologie d'automatisation avancée, le système améliore la productivité de fabrication tout en minimisant la manipulation manuelle et l'implication de l'opérateur.
Paramètres principaux:
| Modèle |
ADM2532 |
| Taille d'angle (mm) |
100×100×10~250×250×32 |
| Longueur max. de la pièce brute (m) |
14 |
| Cône de la broche de perçage |
BT40 |
| Diamètre max. de perçage (mm) |
Φ40 |
| Qté. de forets de chaque côté (pcs) |
3 (6 au total des deux côtés) |
| Vitesse de rotation max. de la broche (tr/min) |
6000 |
| Vitesse de coupe max. du foret (m/min) |
200 |
| Axes CNC |
9 |
| Plage de marquage arrière (mm) |
50-220 (continu) |
| Vitesse d'alimentation max. de l'angle (m/min) |
40 |
| Force de marquage (kN) |
1000/1200 |
| Qté. de groupes de caractères |
4 |
| Qté. de caractères par groupe |
18 |
| Taille des caractères (mm) |
14×10×19 |
| Système de refroidissement du foret |
Refroidissement interne sec par atomisation d'air |
| Mode de programmation |
Logiciel de lofting ou programmation par instructions |
| Dimensions hors tout (m) |
34×8×3 |

Caractéristiques du produit:
1. La ligne de production intègre un système automatisé de manutention des matériaux composé d'un convoyeur d'alimentation transversal, d'un rack de chargement rotatif, d'un système de déchargement automatique et d'un mécanisme d'alimentation de précision. Les opérations de perçage et de marquage sont intégrées dans un processus de production continu, permettant une manipulation et un usinage entièrement automatisés des pièces. Cette configuration réduit considérablement l'intervention manuelle et les besoins en main-d'œuvre.
2. Le système de perçage est équipé de broches BT40 de haute précision fabriquées à Taiwan avec alimentation interne du liquide de refroidissement, offrant une précision de perçage fiable et une efficacité d'usinage. Six têtes de perçage contrôlées par CNC sont installées, trois de chaque côté de l'acier d'angle. Les têtes de perçage opposées peuvent usiner simultanément des trous du même diamètre tout en maintenant des distances constantes par rapport aux bords supérieurs des ailes de l'acier d'angle.
3. Le logiciel d'exploitation fournit une interface bilingue chinois/anglais avec une disposition conviviale et une visualisation claire des dessins des pièces, simplifiant l'exploitation et la gestion de la production.
4. La programmation est efficace et pratique. Les opérateurs peuvent générer des programmes d'usinage en saisissant les paramètres essentiels, y compris les dimensions des pièces, les diamètres des trous, l'espacement des trous et les quantités de trous. Alternativement, un logiciel de détail CAO/FAO peut être utilisé pour convertir les données de conception en fichiers d'usinage. Le système prend également en charge les fichiers NC1 générés par le logiciel TEKLA, facilitant l'intégration des processus de conception d'ingénierie et de production.
5. Les composants hydrauliques, pneumatiques et électriques essentiels sont issus de fabricants réputés et de marques industrielles établies, contribuant à garantir un fonctionnement fiable, des performances constantes et une durée de vie prolongée de l'équipement.
6. Une fonction intégrée de diagnostic automatique des pannes permet au système d'identifier efficacement les anomalies de l'équipement, simplifiant le dépannage et réduisant les temps d'arrêt de maintenance.
7. Une unité de cisaillement est disponible en configuration optionnelle. Son mécanisme de coupe à double lame est conçu pour fournir une coupe efficace de l'acier d'angle et étendre les capacités de traitement de la ligne de production.
Ces spécimens illustrent une variété de spécifications standard et de configurations de trous d'acier d'angle typiquement utilisées dans la construction de tours de lignes de transmission. Ils servent de référence visuelle pour les utilisateurs potentiels ou les inspecteurs afin d'évaluer les performances opérationnelles de l'équipement, offrant des repères clairs et mesurables pour déterminer si l'équipement est conforme aux normes de fabrication requises pour la production de tours de lignes de transmission.
Dans la construction de lignes de transmission à très haute tension (UHV), où les tours de transmission subissent des conditions météorologiques extrêmes et des charges importantes, cet équipement joue un rôle crucial dans le traitement des composants en acier d'angle qui forment les structures porteuses principales des tours. Il effectue efficacement des opérations de perçage et d'estampage sur l'acier d'angle utilisé dans les corps de tour, les traverses et autres éléments structurels essentiels, garantissant une précision dimensionnelle précise et des performances de connexion fiables. En conséquence, il contribue de manière significative à l'intégrité structurelle et à la stabilité à long terme des tours de transmission tout au long de leur durée de vie.

 Votre message doit contenir entre 20 et 3 000 caractères!